1. Optimisation de votre modèle 3D pour l'impression résine
Orientation, supports et évidement : découvrez comment nous optimisons votre fichier STL avant impression 3D résine SLA pour un état de surface parfait.
Avant de lancer l'imprimante, tout se joue sur l'ordinateur.
L'optimisation du fichier est l'étape invisible mais décisive de toute impression 3D résine.
C'est ici que nous préparons votre modèle 3D (STL, OBJ ou 3MF) pour garantir une pièce sans défaut, fidèle au micron près à votre intention de départ.
Chez La Fabricatruc, aucune production n'est lancée sans cette phase d'ingénierie préalable.

Une impression 3D résine réussie repose sur trois piliers techniques, que nos opérateurs traitent pièce par pièce.
1. L'analyse et la réparation du maillage
Nous commençons par auditer votre fichier 3D, normales inversées, faces non manifold, épaisseurs de paroi inférieures au seuil imprimable (0,6 mm en résine standard). Ces défauts, invisibles à l'écran, provoquent des échecs d'impression coûteux. Nous les corrigeons avant toute chose et vous alertons si une modification affecte votre intention de design.
2. L'orientation de la pièce
Nous inclinons l'objet selon un angle calculé, généralement compris entre 30° et 45°. Cette orientation réduit la surface en contact avec le film FEP à chaque couche, limite les forces de succion responsables des décollements, et éloigne les points d'attache des zones à fort niveau de détail visages, arêtes techniques, textures fines.
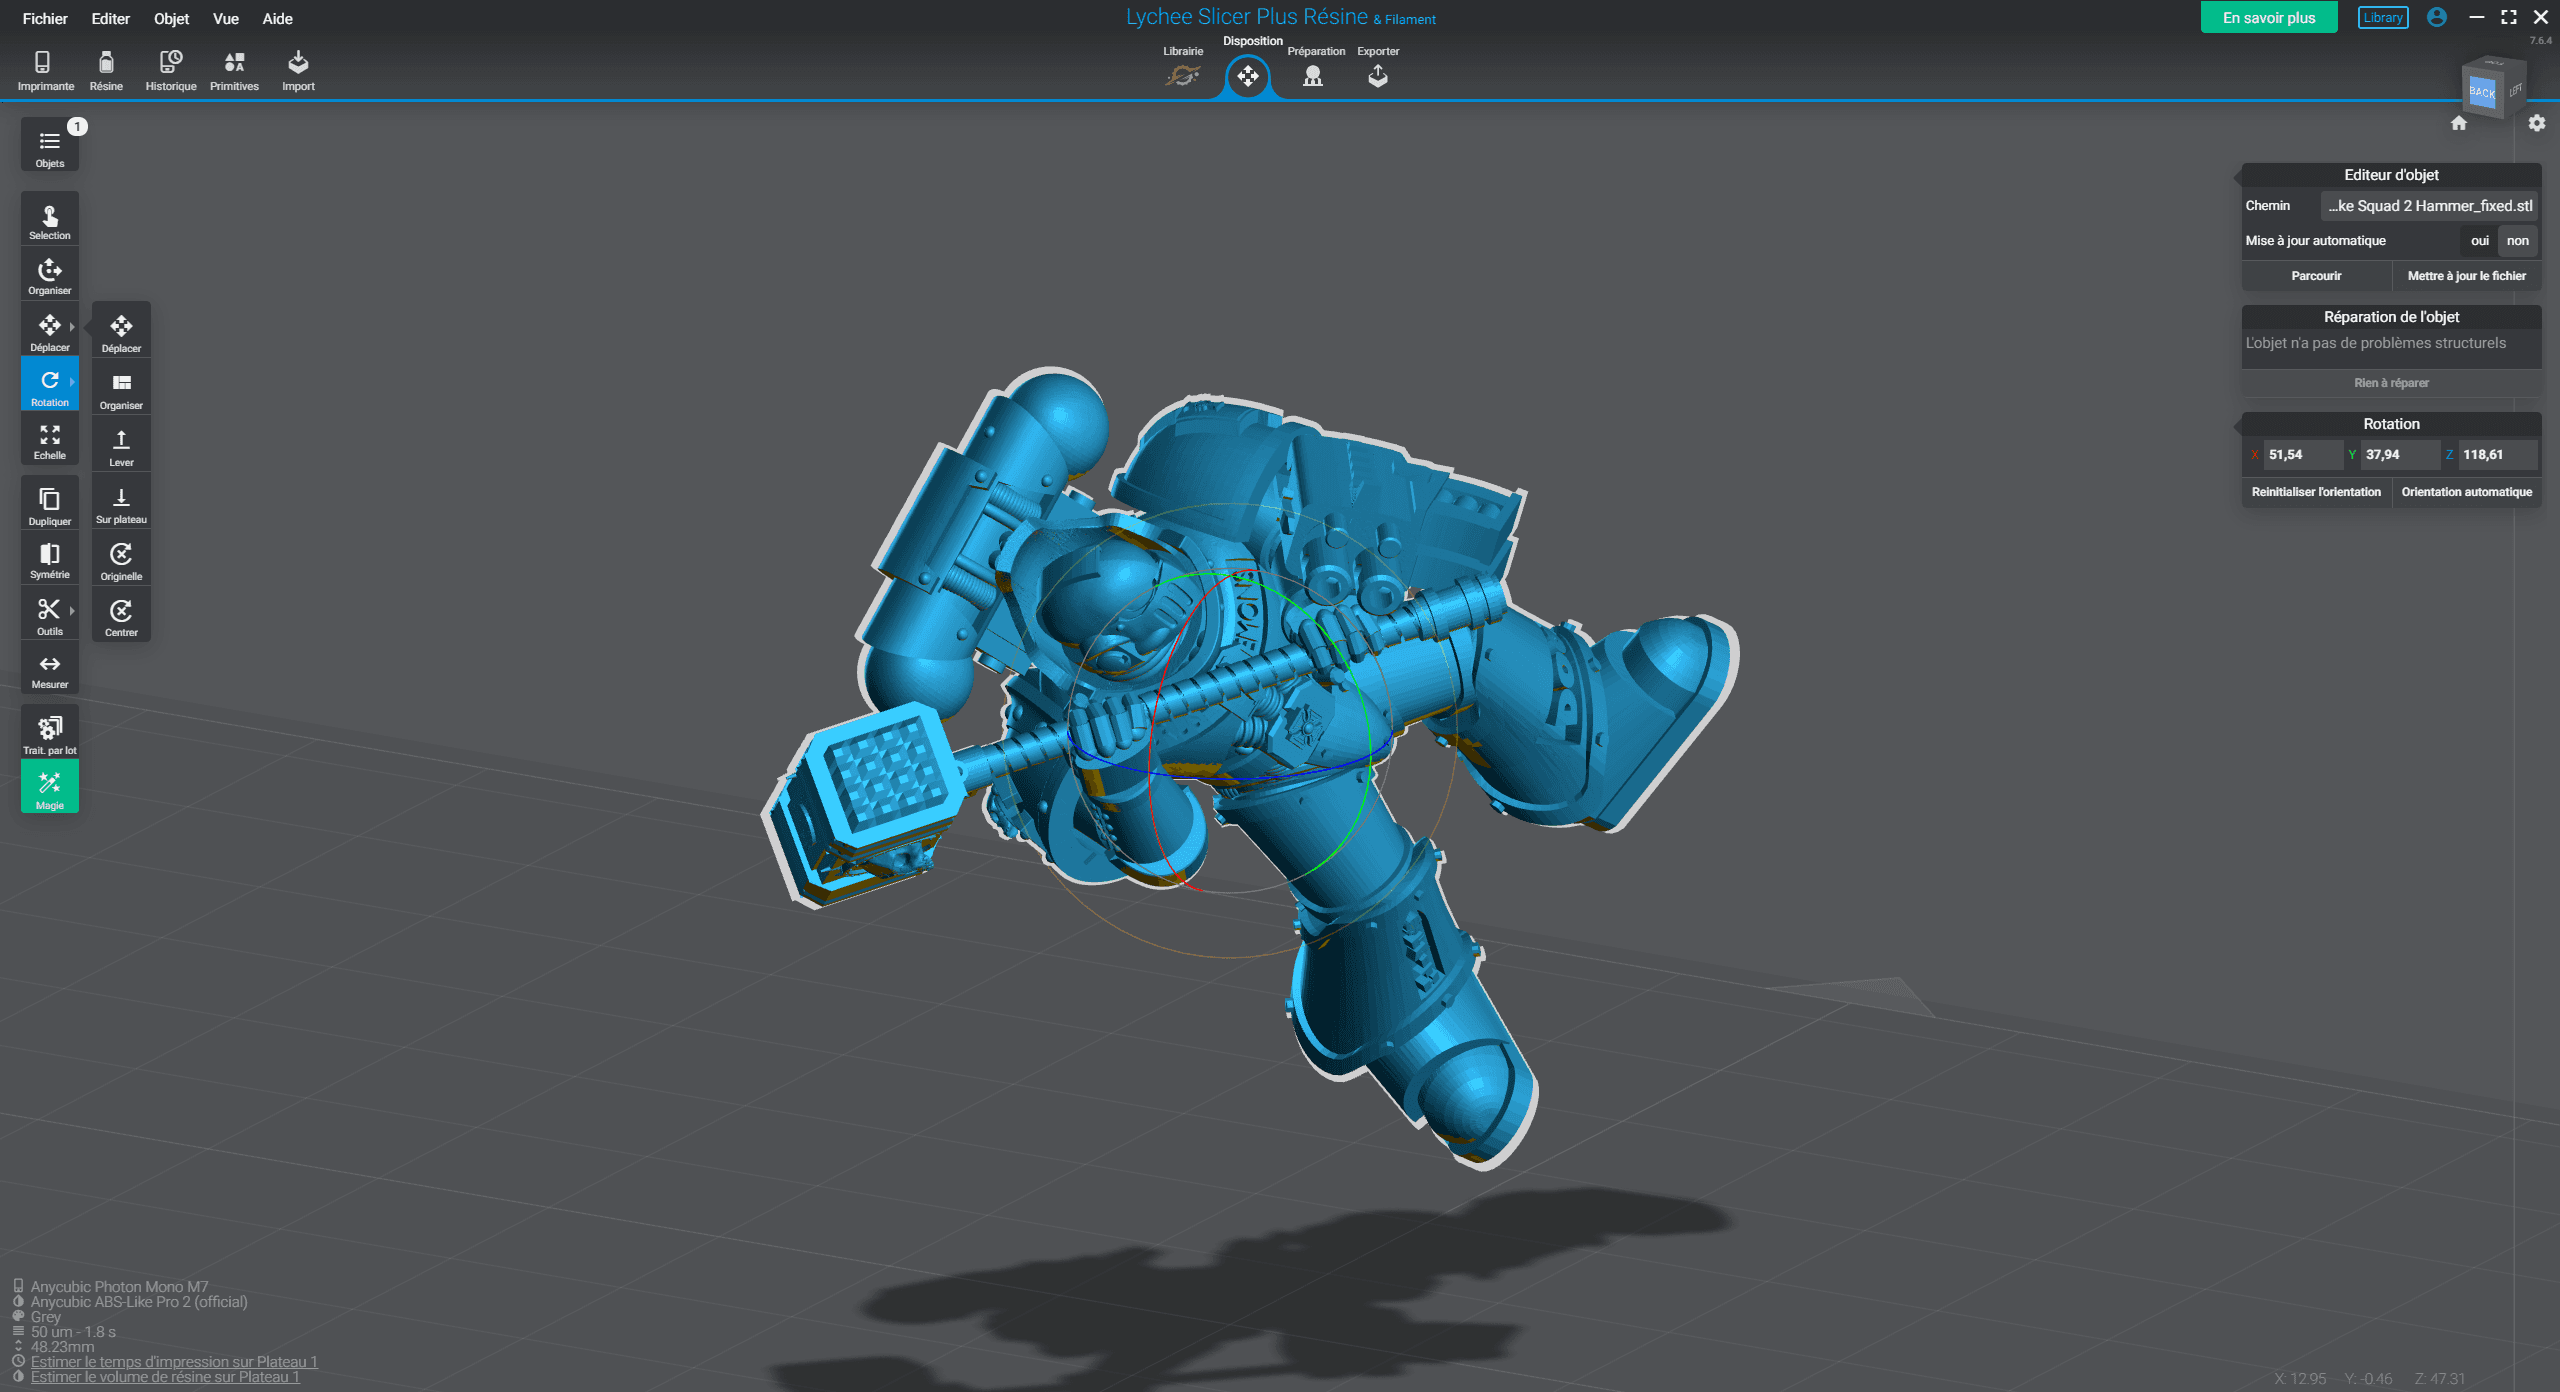
3. La gestion des supports d'impression
Nous générons des structures de maintien à pointe ultra-fine, positionnées manuellement sur les zones non critiques. L'objectif est double, soutenir parfaitement la pièce pendant la stéréolithographie, et se retirer proprement sans laisser de marque sur les surfaces visibles.

4. L'évidage (hollowing)
Lorsque la géométrie le permet, nous creusons la pièce et y perçons des trous d'évacuation calibrés. Ce traitement allège l'objet, réduit la consommation de résine, donc votre coût, et surtout évite les phénomènes de rétraction et de fissures internes liés aux masses de matière pleine.
Ce n'est qu'une fois ces quatre points validés que le fichier part au slicing et rejoint notre parc machine.


